{{text}}

{{seo-title}} ●
{{title}} ●
{{description}} ●
{{date}} ●
{{text}}
%%translate:seealso%%
%%translate:code%%
{{code}}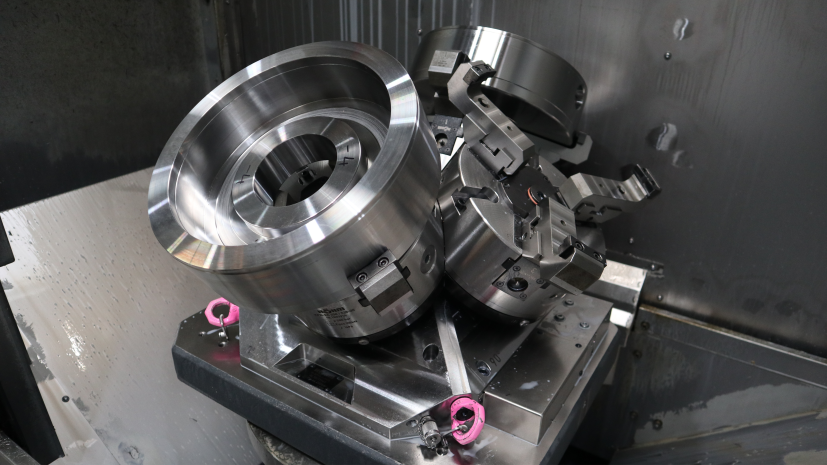
RÖHM повысила эффективность производства патронов DURO-M благодаря собственной системе многоместного зажима
Компания RÖHM применяет технологии многоместного зажима не только при разработке решений для своих клиентов, но и непосредственно на собственных производственных площадках. Использование таких систем позволяет компании оптимизировать производственные процессы, повысить надежность операций и улучшить качество выпускаемой продукции. Практический опыт, полученный на собственном производстве, в дальнейшем используется при создании новых решений для предприятий различных отраслей.
Показательный пример реализован на заводе RÖHM в Диллингене, где производится, в частности, ручной токарный патрон DURO-M. Патрон относится к премиальному сегменту и оснащен спиральной планкой и сквозным отверстием. Оборудование предназначено для применения на стандартных, горизонтальных и вертикальных токарных и фрезерных станках, а также на поворотных столах и револьверных головках.
Для повышения эффективности изготовления DURO-M специалисты компании разработали и внедрили собственную 4-позиционную систему зажима. Основной задачей было уменьшить продолжительность обработки и количество вспомогательных операций, одновременно увеличив полезное время работы оборудования.
Показательный пример реализован на заводе RÖHM в Диллингене, где производится, в частности, ручной токарный патрон DURO-M. Патрон относится к премиальному сегменту и оснащен спиральной планкой и сквозным отверстием. Оборудование предназначено для применения на стандартных, горизонтальных и вертикальных токарных и фрезерных станках, а также на поворотных столах и револьверных головках.
Для повышения эффективности изготовления DURO-M специалисты компании разработали и внедрили собственную 4-позиционную систему зажима. Основной задачей было уменьшить продолжительность обработки и количество вспомогательных операций, одновременно увеличив полезное время работы оборудования.
Производительность увеличена примерно на 10%
Применение нового четырехпозиционного приспособления позволило сократить время обработки одной детали приблизительно на 1,5 минуты. Одновременно удалось отказаться от ряда дополнительных операций, включая загрузку заготовок, замену инструмента и смену поддона.
В результате общая производительность производственного участка увеличилась примерно на 10%.
Как отметил руководитель производства RÖHM в Диллингене Магнус Штробель, при разработке системы требовалось обеспечить электропривод и более высокую точность зажима. Это связано с особенностями обработки деталей, которые фрезеруются из предварительно подготовленной заготовки с уже сформированными опорными поверхностями.
На втором этапе обработки заготовки фиксируются изнутри при помощи специальных зажимных карманов. Такой способ позволяет надежно удерживать детали, не оставляя следов от зажимного оборудования, не вызывая деформации и не создавая помех для перемещения инструмента.
Разработанное четырехпозиционное приспособление позволило оптимизировать весь процесс. После первоначальной токарной обработки корпуса патронов проходят чистовую фрезеровку за две установки. Благодаря одновременной обработке нескольких заготовок сокращается время простоя оборудования и повышается эффективность использования 5-осевого станка Heller HF5500.
В результате общая производительность производственного участка увеличилась примерно на 10%.
Как отметил руководитель производства RÖHM в Диллингене Магнус Штробель, при разработке системы требовалось обеспечить электропривод и более высокую точность зажима. Это связано с особенностями обработки деталей, которые фрезеруются из предварительно подготовленной заготовки с уже сформированными опорными поверхностями.
На втором этапе обработки заготовки фиксируются изнутри при помощи специальных зажимных карманов. Такой способ позволяет надежно удерживать детали, не оставляя следов от зажимного оборудования, не вызывая деформации и не создавая помех для перемещения инструмента.
Разработанное четырехпозиционное приспособление позволило оптимизировать весь процесс. После первоначальной токарной обработки корпуса патронов проходят чистовую фрезеровку за две установки. Благодаря одновременной обработке нескольких заготовок сокращается время простоя оборудования и повышается эффективность использования 5-осевого станка Heller HF5500.
Автоматизация производства ступенчатых губок
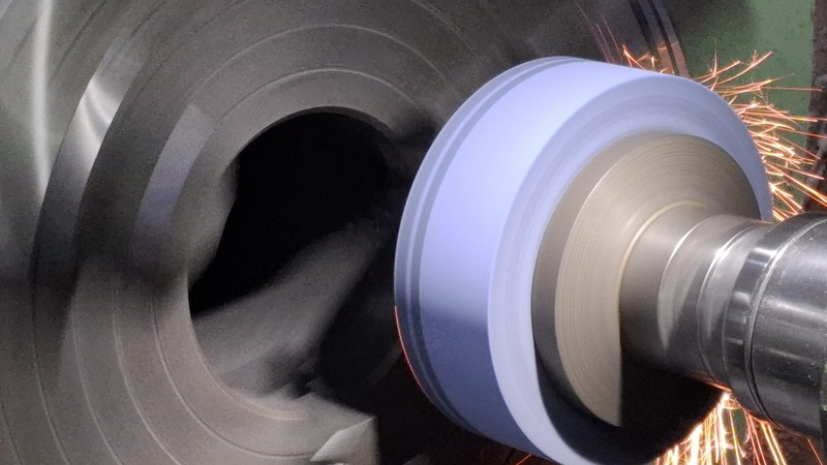
Многоместная технология зажима применяется RÖHM и при изготовлении ступенчатых губок для патронов DURO-M. На данном участке используется автоматизированная система, включающая двухшпиндельный станок Chiron DZ 16 W, промышленного робота и специально разработанное линейное зажимное приспособление на восемь позиций.
Производственный цикл начинается с того, что робот забирает заготовки с поддона и устанавливает их в многопозиционную систему зажима. После выполнения первой операции фрезерования нижней части детали заготовки временно размещаются в зоне хранения, после чего направляются на обработку во второй установке.
После завершения всех операций робот автоматически перемещает готовые детали на выходной поддон. Такая организация процесса позволяет сократить ручной труд и сделать производство более последовательным и эффективным.
Производственный цикл начинается с того, что робот забирает заготовки с поддона и устанавливает их в многопозиционную систему зажима. После выполнения первой операции фрезерования нижней части детали заготовки временно размещаются в зоне хранения, после чего направляются на обработку во второй установке.
После завершения всех операций робот автоматически перемещает готовые детали на выходной поддон. Такая организация процесса позволяет сократить ручной труд и сделать производство более последовательным и эффективным.
Развитие технологии
Практическое использование многоместных зажимных систем на собственных предприятиях позволяет RÖHM не только повышать эффективность производства, но и совершенствовать решения, предназначенные для клиентов. Компания на собственном опыте оценивает преимущества технологии и адаптирует ее под различные производственные задачи.
В дальнейшем RÖHM планирует модернизировать существующую систему, установив силовые центрирующие захваты. Это позволит применять аналогичный принцип обработки для изготовления кубических деталей и расширить возможности автоматизированного производства.
В дальнейшем RÖHM планирует модернизировать существующую систему, установив силовые центрирующие захваты. Это позволит применять аналогичный принцип обработки для изготовления кубических деталей и расширить возможности автоматизированного производства.